
Egy beszerzési rendelés a következőhöz érkezik: "16 mm-es kerek rúd, egyik vége menetes, 4,8 m hosszú". Megérkeznek a rudak, a kapcsok nem illeszkednek a menethez, és ha a feszítőcsavarokat teljesen becsavarják, minden rúd 30 mm-rel rövidebb lesz. Ez a sorrend a merevítőrudak kereskedelmének mindennapi valósága: ritkán az acél a probléma, hanem az interfészek.
A rúdmerevítés a szerkezeti csomagok egyik legkevésbé elbűvölő része, mégis meghatározza, hogy a portálkeret szögletes marad-e, hogy a csőtartó állvány nélkül áll-e a szélben, és hogy az előtető úgy mozog-e, ahogy a modell azt mondta. A helyes megoldás néhány megadható szám kérdése.
Közvetlen válasz: a merevítő rúd csak feszítő elem, így kapacitását a menetes gyökérszakasz határozza meg, nem a rúd átmérője. Valós viselkedését a végszerelvények, a forgócsavarban elérhető felvezetés és a menetek korrózióvédelme határozzák meg. Egy specifikáció három sora – feszültségi terület, felszívási ráhagyás, bevonatosztály – megakadályozza a legtöbb terepi meghibásodást.
Szél vagy szeizmikus hatás hatására egy téglalap alakú öböl paralelogrammává akar válni. Az X-merevítős öblítésben az egyik átló meghosszabbodik és meglazul, míg a másik lerövidül és szorosan meghúzódik, így az oldalsó nyíróerőt az alapokhoz szállítják. A rúd soha nem áll ellen a nyomásnak: fordítsa meg a terhelést, és az ellenkező rúd veszi át az irányítást. Ez az egyetlen viselkedés magyarázza a legtöbb tervezési és beszerzési szabályt.
Egyetlen rúd nem támaszthatja meg a csuklót fordított terhelés ellen, mert az erő megfordulásának pillanatában meghajlik. A gyakorlati megoldások legalább két rudat használnak merevlemezenként, vagy egy rudat és egy nyomórudat. Amikor egy rajz magányos átlót mutat társ nélkül, érdemes megkérdezni, hogy melyik irányból jön a tervezési szél.
A teljesen menetes rúd kényelmes, de a húzófeszültség területe kisebb, mint a névleges szár. Egy M16 durva menet nagyjából 157 mm²-t ad a névleges 201 mm²-hez képest, ami körülbelül 22 százalékkal kevesebb. 8,8 bar-os fokozaton 640 MPa hozam mellett, ez közel 100 kN-hoz teszi a folyási terhelést, és közel 60 kN-hoz az üzemi feszültséget. Ha egy kialakítás 70 kN-t igényel, akkor nehezebb rúdra vagy magasabb minőségre van szükség – a névleges átmérő önmagában semmit sem mond.
A kapcsok, a csapszemek, a horgonylemezek, a horgonyok és a csuklótestek ugyanazon a terhelési pályán helyezkednek el, és általában különböző anyagokból készülnek, különböző gyárakban, különböző bevonatokkal. A fekete oxid rúddal párosított tűzihorganyzott csavarhúzó garantálja a korróziós cellát az első menetnél. Olcsóbb a teljes szerelvényhez illeszkedő bevonat, mint a későbbi javítás.
Kapacitás
Olvassa el a feszültségi területet, ne a névleges átmérőt. A 20 százalékos csökkenés normális egy hengerelt menetnél.
Karcsúság
A feszítőelemeket általában a körülbelül 300-as L/r határértékkel ellenőrzik, hogy ellenőrizzék a megereszkedést és a vibrációt.
Felvétel
Törekedjen arra, hogy mindkét végén legalább 25 mm hasznos menetút legyen a számított nyúláson túl.
Védelem
Az ISO 1461 szerinti tűzihorganyzás helyileg 70–85 µm-t biztosít a 6 mm-nél vastagabb rúdon.
A rúdmerevítés fennmaradásának oka a tömeg. Egy 16 mm-es rúd méterenként körülbelül 1,58 kg-ot nyom; egy 50 × 50 × 5 szögben összehasonlítható szakítóképességgel 3,77 kg méterenként, és sokkal nehezebb kezelni magasban. Az alábbi összehasonlítás a lehetőségeket egymás mellé helyezi azon kritériumok alapján, amelyek ténylegesen befolyásolják a vásárlási döntést.
Ahol a keretnek valóban szüksége van a kompressziós kapacitásra – például merevített rekeszre egy szeizmikus zónában –, a rúdmerevítés nem a megfelelő megoldás, függetlenül a költségektől. Ahol a tok csak szél, ott a rúd nyer a kezelés, a rakomány és a csatlakozólemezek mérete miatt.
A tervezők ritkán ellenőrzik, hogy egy rúd mennyire nyúlik meg a laza állapot és az üzemi feszültség között. Ez a szám határozza meg, hogy mennyi beállítást kell elnyelnie a feszítőcsavarnak, és ez nem ugyanaz az átmérők között. A diagram egy 15 kN-ra húzott 6 m-es rúd rugalmas nyúlását mutatja, feltéve, hogy E = 205 GPa.
12,5 mm
3,6 mm
16 mm
2,2 mm
20 mm
1,4 mm
24 mm
1,0 mm
A gyakorlati olvasat az, hogy egy merev, nagy átmérőjű rúdnak nagyon kevés a tartása, így a vágási hossz hiba szinte egy az egyben laza vagy túlfeszített merevítővé válik. A karcsúbb rúd megbocsáthatóbb a felszereléshez, de szélesebb felszedőablakra van szüksége. Alapszabály, hogy a feszítőcsavar útját a számított nyúlásnak, plusz a megengedett vágási hossz tűrésnek, plusz kb. 10 mm-es maradék menetnek számítsa be, hogy a merevítő a szerkezet lerakódása után is állítható legyen.
Egy további következmény: a rudakat elforgatással feszítik meg, ezért a menetnek tisztának és kenhetőnek kell lennie, különben a súrlódás felemészti a nyomaték nagy részét, mielőtt a feszültség elérné a rudat. A száraz, horganyzott meneteknek rutinszerűen 30-40 százalékkal nagyobb nyomatékra van szükségük ugyanahhoz a feszültséghez, ezért a helyszíni csapatok túlfeszítik és lecsupaszítják a csavarorsó testét.
A rögzítőelem-gyártótól származó rendelési minták hozzávetőleges képet adnak arról, hogy ezek az alkatrészek hová kerülnek. Az alábbi felosztás azt tükrözi, hogy az űrtartalom általában hogyan oszlik meg az alkalmazások között; ez egy tájékoztató jellegű kép, nem piackutatás.
Az utólagos beépítési szelet érdemes megjegyezni. A régebbi kereteket gyakran újramerevítik a használat megváltoztatása után, és ott a rudat inkább a tökéletlen geometria tűrése, mintsem az erőssége miatt választják. Egy 50 mm-es tartalék felfogású rúd gyakran értékesebb egy utólagos felszerelésnél, mint egy 10 kN-os plusz kapacitású rúd.
A specifikációs folyamat rövid, ha a megfelelő sorrendben történik. Az alábbi lépések mindegyike lezár egy hibamódot, amely elég gyakran ismétlődik ahhoz, hogy kiszámítható legyen.
Először rögzítse a terhelési útvonalat. Erősítse meg a merevítőnkénti tervezési feszültséget, azt, hogy a terhelés megfordítható-e, és hogy hány rúd osztozik a résen. Egyetlen rúd a megfordítható raktérben részletezési hiba, nem beszerzési választás.
Méret a stresszes területen. Alakítsa át a szükséges feszültséget feszültségterületté, majd névleges átmérővé. Engedje meg, hogy a menet durván 20-25 százalékkal csökkenjen, és ellenőrizze a kapcsot és a csapot ugyanannak a számnak.
Válassza ki az osztályzatot a környezettel szemben. Sima szénacél borítások beltéri és szárazon. Magas hőmérsékleten vagy nyomáshatáron végzett munkákhoz az ASTM A193 B7 kromolya a szokásos referencia; alacsony hőmérsékletű üzemben az ASTM A320 L7 biztosítja az ütésállóságot. A rozsdamentes 304 vagy 316 valóban agresszív környezetekhez van fenntartva, mert a költségugrás meredek.
 ASTM A193 B7 ötvözött acél menetes rudak Nagy szilárdságú B7 chromoly rudak emelt hőmérsékleten vagy nyomáshatáron történő kiszolgáláshoz, horganyzott, fekete-oxid vagy tűzihorganyzott kivitelben. Termék megtekintése →
Döntse el együtt a szál formáját és a bevonatot. A hengerelt menetek erősebbek és olcsóbbak előállításuk, mint a vágott szálak, és ezek az alapértelmezettek a teljesen menetes rúd . A tűzihorganyzás 70-85 mikront növel, és megzavarja a finom menet illesztését, ezért vagy csavarja túl az anyákat, vagy adjon meg olyan bevonatot, amely nem halmozódik fel, például cinkpehely.
 ASTM A320 L7 teljes menetes rúd L7 ötvözött acél teljes menetes rúd offshore szolgáltatáshoz, HDG, cink vagy fekete oxid kivitelben; erősítse meg a kész vágási hosszt és tisztítsa meg a lesarkított végeket. Termék megtekintése →
Egyezzen meg a vágás hosszában és a végekben. Adja meg a kész középponti hosszt úgy, hogy a forgócsavar középen van, ne a rúd hosszát. Letörjük a vágott végeket, hogy a szál tisztán induljon, és győződjön meg arról, hogy a kapocspofa szélessége megegyezik a szegélylemez vastagságával.
Kérd a papírokat. A kész rúdon végzett szakítópróba, a bevonat vastagságának leolvasása és az EN 10204 3.1 tanúsítvány az a három dokumentum, amely megoldja a legtöbb vitát. Ha a hosszúságok nem szabványosak, egyedi és OEM/ODM gyártás általában olcsóbb, mint megvásárolni a készletet és a helyszínen megmunkálni.
A B7 és L7 ötvözött acélból és a 8.8-as sima szénacélból készült készlethosszak a legtöbbet lefedik, amire egy merevítő csomagnak szüksége van; a változó általában a vágási hossz és a felületi minőség, nem pedig maga az anyag.
 8.8-as fokozatú szénacél teljes menetes rúd M16×300 sima szénacél merevítő rúd 8,8-as fokozatban, horganyzott vagy fekete felülettel; A készlethosszak megfelelnek a merevítő csomagoknak, ahol a vágási hossz és a befejezés eltérő. Termék megtekintése →
Az első napon megfelelően összeszerelt és megfeszített merevítőrúd két év múlva is tehermentes lehet. A lényeges ellenőrzések egyszerűek és többnyire vizuálisak.
Ezek egyike sem egzotikus mérnöki munka. A merevítő rúd egy egyszerű, hatékony, csak feszítő elem, és megbízható marad, ha a feszültségi terület, a felszívási ráhagyás és a bevonat kifejezetten meg van adva, nem pedig egy katalógusfotóból. Az előforduló hibák szinte mindig arra vezethetők vissza, hogy a három szám közül az egyiket a boltban hagyták.
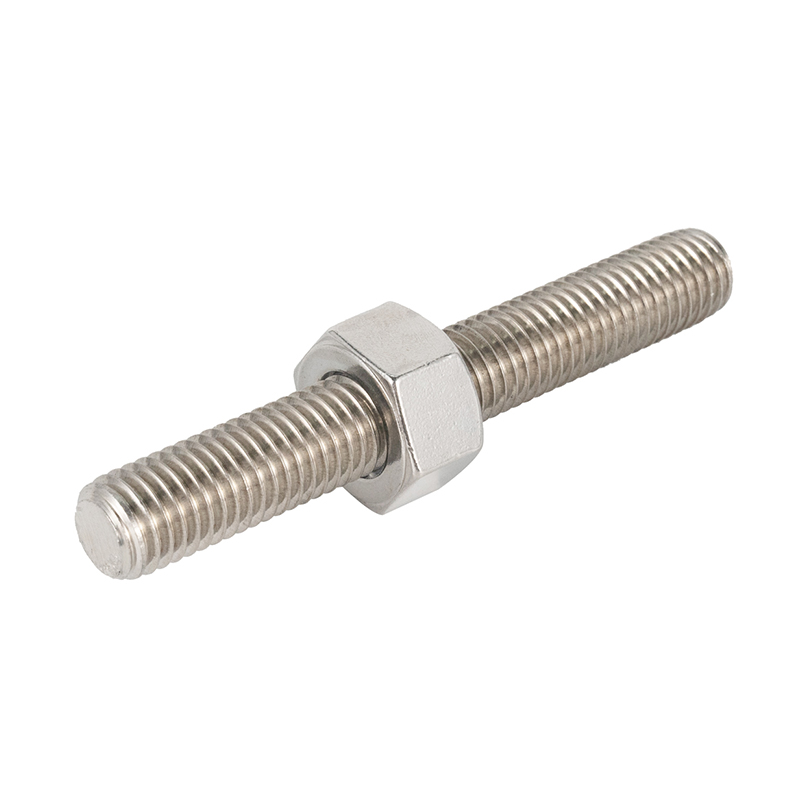 M10×300 szénacél 8.8-as horganyzott, teljesen menetes rudak
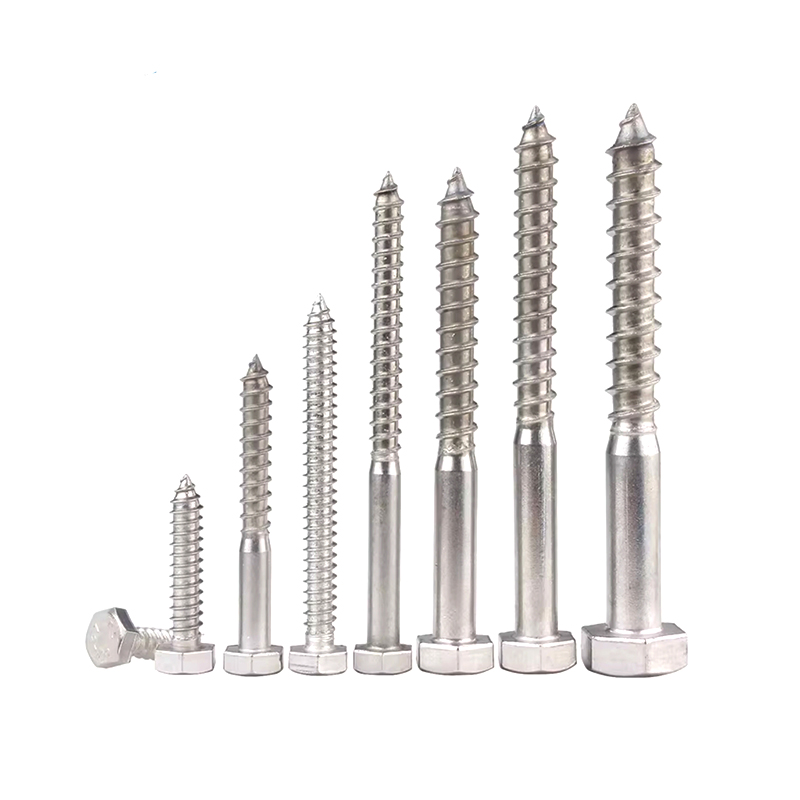 ST5*35 rozsdamentes acél 304 hatszögletű facsavarok
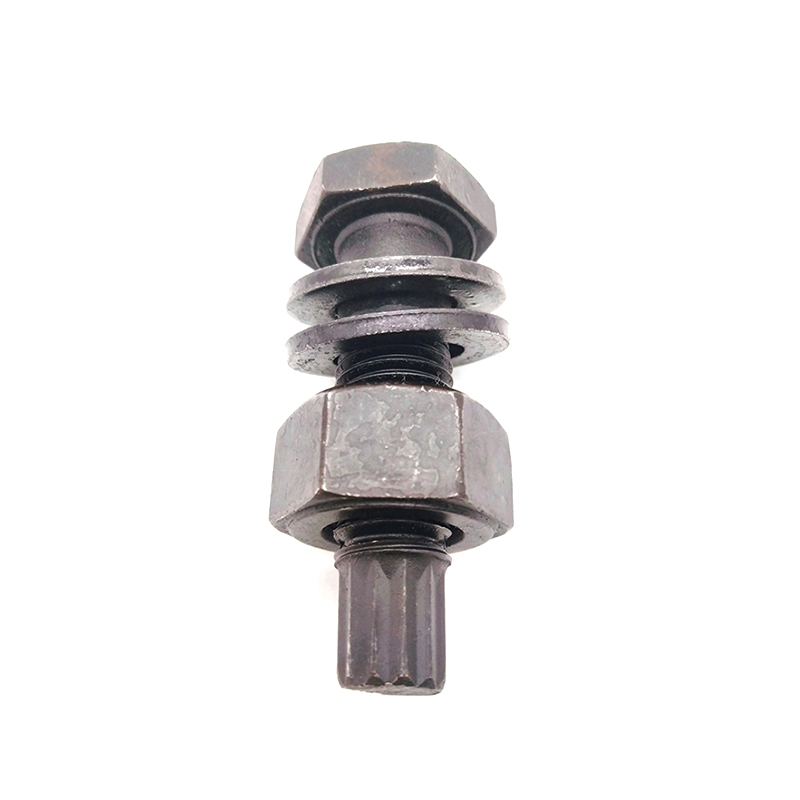 M24*200 ötvözött acél nagy szilárdságú csavarok acélszerkezetekhez
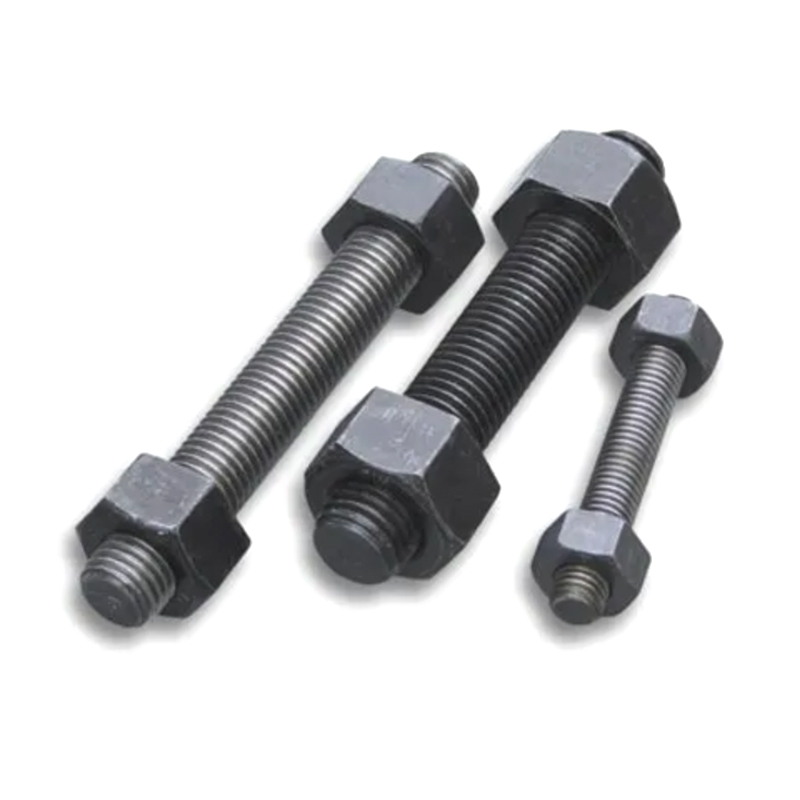 1-8 UNC *5" ötvözött acél ASTM A193 B7 menetes rudak
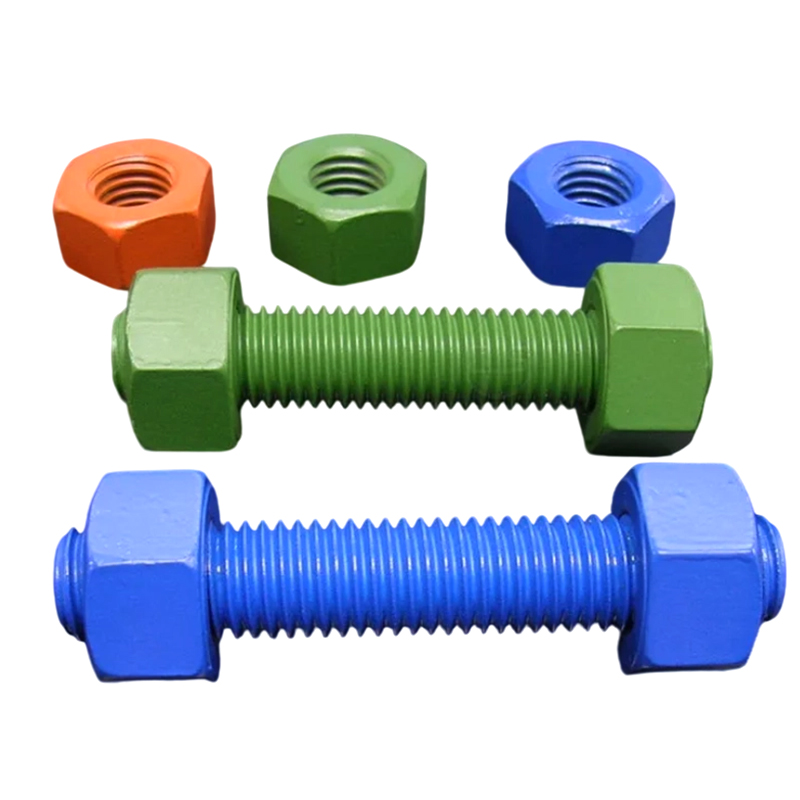 Ötvözött acél M27*300 PTFE / Dacromet bevonat B7 menetes rudak csapok
 1-8 UNC *5" ötvözött acél ASTM A193 B7 menetes rudak, L7 fokozatú menetes csapok
 Elérhetőségi adatok
 Cím