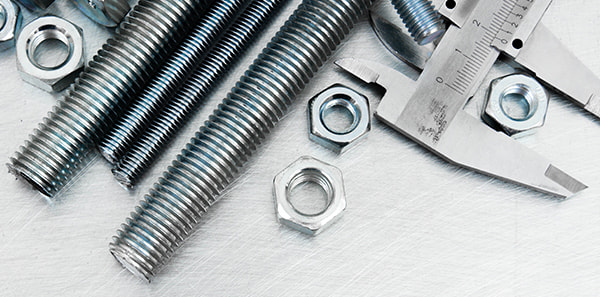

Rövid válasz: válasszon horganyzott szénacél csavarokat, ha a környezet száraz, a költségvetés szűkös, és a bevonat túléli a kezelést és a telepítést; válasszon rozsdamentes acél csavarokat, ha kloridok, lemosás, élelmiszerrel való érintkezés vagy hosszú karbantartási időközök valószínűsítik a bevonat károsodását.
A döntés nem az, hogy „melyik fém a jobb”. Ez az a hibamód, amelyet a kötés élettartama alatt ellenőrizhet, ellenőrizhet és engedhet meg magának.
A part menti sétányon kapaszkodócsavarokat cserélő karbantartó csapat két nagyon eltérő árajánlattal szembesülhet: tűzihorganyzott, 8.8-as fokozatú csavarokat szerény egységáron, vagy 316 rozsdamentes csavart ennek három-ötszöröséért. Papíron mindkettő elfogadhatónak tűnhet. Tizennyolc hónappal később a különbség általában az elvágott meneteknél, a karcos fejeknél és a konzolfelületeknél jelentkezik, ahol a bevonat megsérült a telepítés során.
Éppen ezért a horganyzott és rozsdamentes acél csavarokat a kitettség, a nyomatékigény, az illeszkedési anyagok és az ellenőrzési hozzáférés alapján kell meghatározni, nem pedig egyetlen korróziós címkével.
A horganyzott csavarok szén- vagy ötvözött acél kötőelemek cinkbevonattal. A cink feláldozható: ha a bevonat megkarcolódik, akkor elsősorban korrodálódik, és továbbra is védi az alatta lévő acélt, feltéve, hogy elegendő cink marad. Az ASTM A123 vagy ASTM A153 szerinti tűzihorganyzás, vagy az ASTM F1941 szerinti horganyzás megváltoztatja a bevonat vastagságát és a menet illeszkedését, ezért az eljárásnak meg kell egyeznie a csavar méretével és a kötés tűrésével.
A rozsdamentes acél csavarok krómban gazdag passzív filmre támaszkodnak. Az olyan minőségek, mint a 304 (A2) és a 316 (A4) ellenállnak a rozsdának azáltal, hogy kialakítják és javítják a filmet, de nem védettek a klorid-pontosodástól, a réskorróziótól vagy a foltosodástól. A molibdénes 316-os fokozat a biztonságosabb választás sópermetezéshez, vegyszeres lemosáshoz és tengeri levegőhöz, míg a 304-es általában megfelelő beltéri beltéri vagy enyhén párás használathoz.
A gyakorlati következmény egyszerű. A horganyzott csavarok láthatóan meghibásodnak a vörösrozsda miatt, miután a cink elfogy. A rozsdamentes csavarok gyakran csendesen meghibásodnak a tömítéseken, alátéteken és a beszorult nedvességzónákon kialakuló lyukak vagy rések miatt. Ha az ellenőrzéshez való hozzáférés gyenge, a halkabb hibamód nagyobb súlyt érdemel. A bevonatválasztási lehetőségek szélesebb körű áttekintése érdekében ez felületkezelés kiválasztási útmutató hasznos, mert elválasztja a cink vastagságát, a passzivációt és a fedőbevonat hatását.
A tűzihorganyzás felületenként nagyjából 50-80 µm-t ad hozzá, ami áthidalhatja a kis meneteket. Az ISO 10684 és a bevett gyakorlat gyakran kevésbé praktikussá teszi a melegmerítést M8 alatt, hacsak a menetek nincsenek megfúrva, megfonva vagy meghagyva. A horganyzás vékonyabb marad és megtartja az illeszkedést, de kevesebb cinket ad.
Egy 8.8-as fokozatú szénacél csavar névleges hozama körülbelül 640 MPa. Az izzított 304 és 316 rozsdamentes csavarok gyakran közelebb vannak a 200–250 MPa hozamhoz, hacsak nem nagyobb szilárdságú állapotban szállítják őket. A rozsdamentes acél könnyen epekedik is, így a nyomatékértékeknek tükrözniük kell a kenőanyag és a menet állapotát, nem csak a tulajdonságosztályt.
A rozsdamentes anyák felszerelése horganyzott csavarokra nedves kloridos üzemben általában nem ajánlott. A rozsdamentes rögzítőelem katódként működik, és felgyorsíthatja a cinkveszteséget a menetnél és az alátét alatt. Ha a kevert anyagokat nem lehet elkerülni, használjon megfelelő rendszereket, szigetelő alátéteket vagy megfelelő tömítőanyagot.
A nagy szilárdságú galvanizált csavarok a hidrogén ridegedés kockázatát is hordozzák. Ha a specifikáció 10.9-es vagy 12.9-es fokozatot ír elő galvanizálással, a sütés és a tételek nyomon követhetősége nem kötelező részlet. A tűzihorganyzás és a mechanikus horgany csökkenti ezt a specifikus kockázatot, de helyette menetillesztést és bevonatvastagság-szabályozást vezetnek be.
 M6×100 horganyzott szénacél hatlapfejű csavarok Szabványos M6 × 100 hatlapfejű csavarok szénacélból horganyzott kivitelben és 8.8-as fokozatú opcióval könnyű és közepes ipari szerelvényekhez; A sópermetezés eredménye nem garantálja a kültéri élettartamot. Termék megtekintése →
Az ASTM B117 szerinti semleges sóspray-teszt hasznos lehet a bevonatok rangsorolásához, de ez nem garancia az élettartamra. A 720 órás eredmény nem jelent 720 órát a szabadban. Ez azt jelenti, hogy a bevonat hosszabb ideig túlélte a szabványos ködkörnyezetet, mint egy alacsonyabb órás minta ugyanazon vizsgálati körülmények között.
Horganyzott
96-200 óra
Hot-dip
500-1000 óra
304 rozsdamentes
kiütési kockázat
316 rozsdamentes
magasabb klorid árrés
Szemléltető sóspray-tartományok a specifikáció megvitatásához. A rozsdamentes acél minőségét nem csak a vörösrozsda, hanem a foltosodás és a lyukfoltosság alapján ítélik meg, így a rudak közvetlenül nem cserélhetők fel.
A rejtett jelző a bevonat vastagságának eloszlása, nem csak az átlagos vastagság. A vékony foltok a cérnagyökereknél, a fejek alatt és a vágott végeken az első rozsdafoltok. Soronként kérjen bevonattömeg vagy vastagság vizsgálati jelentést, és ellenőrizze, hogy horganyzás előtt vagy után lett-e elvágva a menet.
Szemléltető specifikációs mix
Ez egy szemléletes felosztás a vitához, nem piaci statisztika. A lényeg az, hogy ugyanazt a csavarcsaládot nagyon különböző expozíciós osztályokban kell teljesíteni.
Az általános gyártás során a horganyzott 8.8-as fokozatú csavarok gyakran a gazdaságos alapértékek. A part menti és vegyi szolgálatban a 316-os rozsdamentes általában könnyebben védhető. Az autóipari és közlekedési alkalmazások elfogadhatják a horganyzott vagy geometriailag horganyzott bevonatokat, ahol a megjelenés és a menet illeszkedik. Az élelmiszerek és a tiszta környezet gyakran rozsdamentes acélt igényel a lemosáshoz és a kémiai kompatibilitáshoz, nem azért, mert a szénacél nem bírja a terhelést.
Jegyezze fel a kloridszintet, a mosás gyakoriságát, a pH-értéket, a hőmérsékletet, a felfogott nedvességet és a tisztító vegyszereket. A „kültéri” nem specifikáció.
Ellenőrizze a tulajdonságosztályt, a próbaterhelést és a ténylegesen használt nyomatékot. A rozsdamentes súrlódás és a horganyzott súrlódás egyaránt megváltoztathatja a bilincs terhelését.
Kis szálak esetén a bevonat vagy a rozsdamentes acél sokkal praktikusabb lehet, mint a melegbemerítés. A nehéz szerkezeti csavarok esetében gyakori a melegbemerítés és a megfelelő menetráhagyás.
Kerülje el a rozsdamentes-horganyzott párosítást nedves kloridos üzemben, hacsak nincsenek elkülönítve. Az alumínium érintkezésre is figyelmet kell fordítani, mert a rozsdamentes acél felgyorsíthatja az alumínium korrózióját.
Erősítse meg a dugaszolóaljzat illeszkedését, a menet illeszkedését, a kenőanyagot és a javítási eljárást. A szerelés során a bevonat sérülése beszerzési kockázatot jelent, nem csak műhelyprobléma.
Kérjen anyagtanúsítványokat, bevonatvastagság- vagy tömegeredményeket, sópermetezési jelentéseket és a tétel nyomon követhetőségét. A tételszám nélküli vizsgálati jelentést nehéz felhasználni az igényekben.
Ha az alkalmazás egy szerkezeti vagy kültéri hézag, ahol melegbevonat a kiválasztott út, ellenőrizze a minőséget és a bevonatot együtt. Ezt tűzihorganyzott, 8.8-as fokozatú hatlapfejű csavar hivatkozás hasznos kiindulópont a menetráhagyás, a bevonat állapota és a tulajdonságosztály ellenőrzéséhez egy specifikációban.
 8.8 osztályú M8×100 tűzihorganyzott hatlapfejű csavarok 8.8 osztályú M8×100 ötvözött acél hatlapfejű csavarok tűzihorganyzással kültéri szerkezeti kötésekhez; ellenőrizze együtt a menetráhagyást, a bevonat állapotát és a tulajdonságosztályt. Termék megtekintése →
A horganyzott csavarokhoz karbantartási tervet kell készíteni: beszerelés után ellenőrizze a vágott meneteket, a karcos fejeket és a konzolok interfészeit; ha a bevonat megsérül, simítsa fel cinkben gazdag festékkel; és újra ellenőrizze a nyomatékot a hőciklus után. A rozsdamentes csavarokhoz más tervre van szükség: kerülje a kloridcsapdákat, használjon beragadásgátlót azokon a meneteken, ahol valószínű az elkapás, és ne feltételezze, hogy a fényes fej azt jelenti, hogy a menetgyökér tiszta.
A megfelelés is befolyásolja a választást. Az uniós vásárlók egyre gyakrabban kérik a szén-dioxid-jelentést és az anyagok nyomon követhetőségét, és a CBAM-átállás arra készteti a kötőelem-beszállítókat, hogy dokumentálják az acél eredetét és kibocsátását. A REACH- és RoHS-kérdések a bevonatokra és kenőanyagokra vonatkozhatnak. A rozsdamentes acél esetében a minőségi tanúsítványok és a hőértékek számítanak, mivel a 304 és 316 nem cserélhetők fel a klorid szolgáltatásban.
A rejtett költség általában nem a csavar ára. A csatlakozások cseréjéhez szükséges hozzáférési berendezéseket, állásidőt és ellenőrző munkaerőt csak az első költség alapján határozták meg. Egy rozsdamentes csavar, amely elkerüli a két karbantartási ciklust, olcsóbb lehet, mint egy horganyzott csavar, amely háromévente rozsdásodik a járdakonzolnál.
 Rozsdamentes acél 304 DIN 6921 hatlapú karimás csavarok AISI 304 (A2) hatlapú karimás csavarok M5–M20 méretben A2-70 szilárdsággal a korrózióálló szerkezeti rögzítéshez; A rozsdamentes acél megfelel a kloridnak vagy a költséges karbantartási hozzáférésnek. Termék megtekintése →
Száraz, belterületi, költségérzékeny szerelvényekhez gyakran a horganyzott szénacél csavarok a praktikus választás, feltéve, hogy a bevonat szabványos, a menetek illeszkednek, és a sérült területek ellenőrizhetők. A kloridnak való kitettség, lemosás, vegyszerrel való érintkezés, élelmiszer-területek vagy olyan illesztések esetén, ahol a karbantartás költséges, a rozsdamentes acél csavarok – általában a 316-os – az alacsonyabb kockázatú specifikáció. A legrosszabb eredmény az, ha a kettőt összekeverik anélkül, hogy figyelembe vennék a galvanikus tengelykapcsolót, a menetesedést és az egyes anyagok eltérő tönkremenetelét.
Először válassza ki az expozíció és a hibamód alapján. Ezután hasonlítsa össze a bevonat vastagságát, a tulajdonságosztályt, a vizsgálati jelentéseket és a beépítési költséget. Ez a sorrend megakadályozza, hogy a horganyzott és rozsdamentes acél csavarok hamis választássá váljanak az „olcsó” és a „korrózióálló” között.
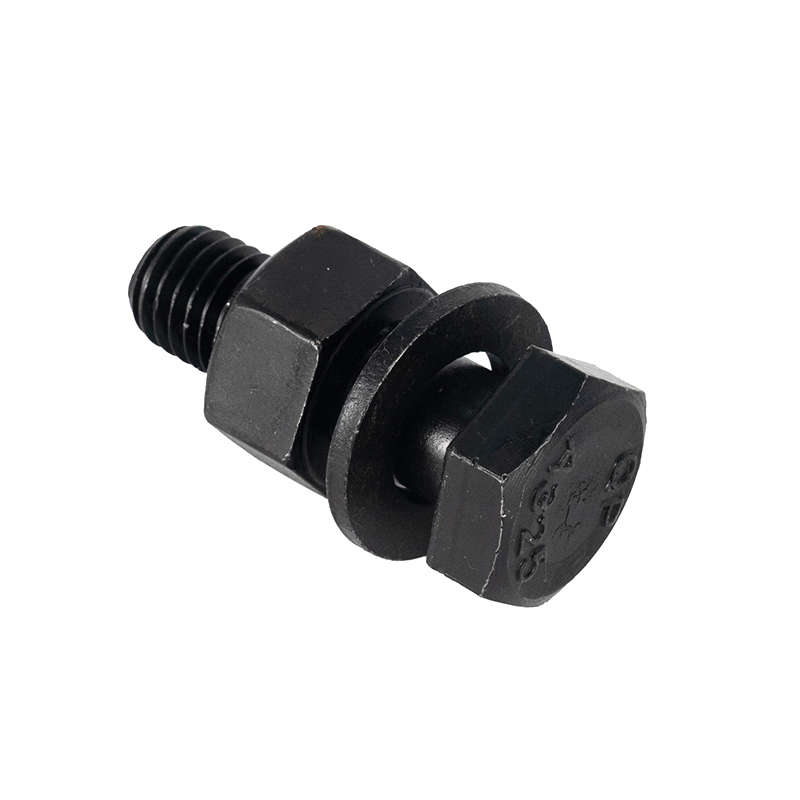 M12*40 szénacél fekete nagy szilárdságú csavarok
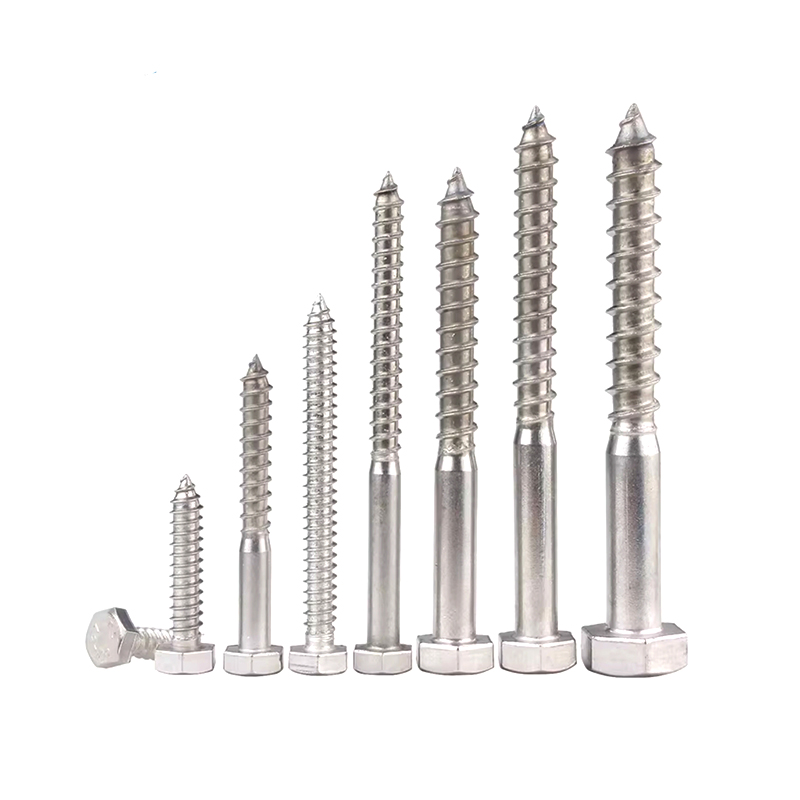 ST5*35 rozsdamentes acél 304 hatszögletű facsavarok
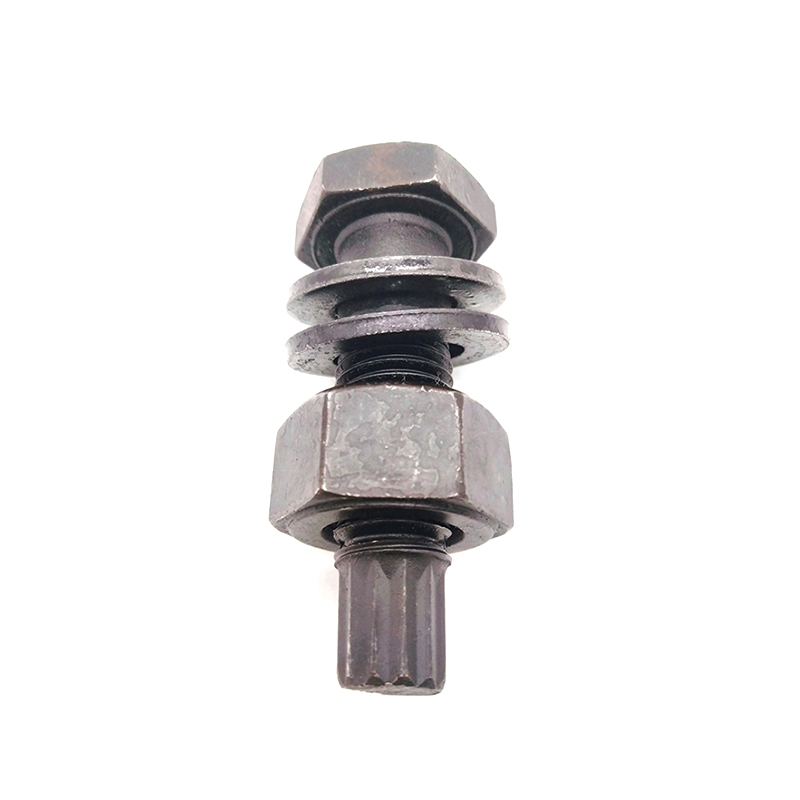 M24*200 ötvözött acél nagy szilárdságú csavarok acélszerkezetekhez
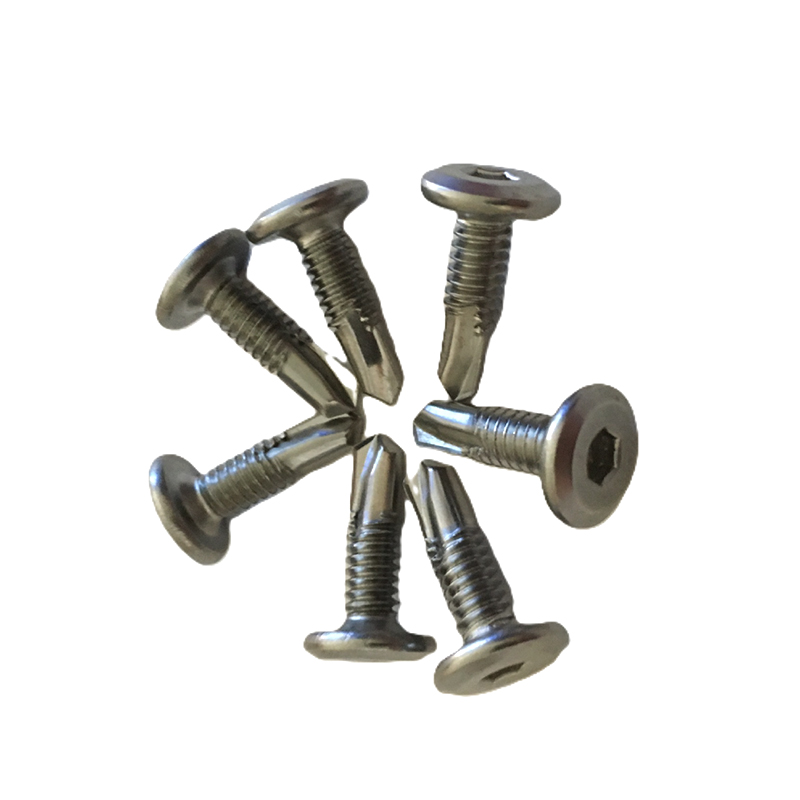 DIN7504M 410 rozsdamentes acél önfúró végcsavarok
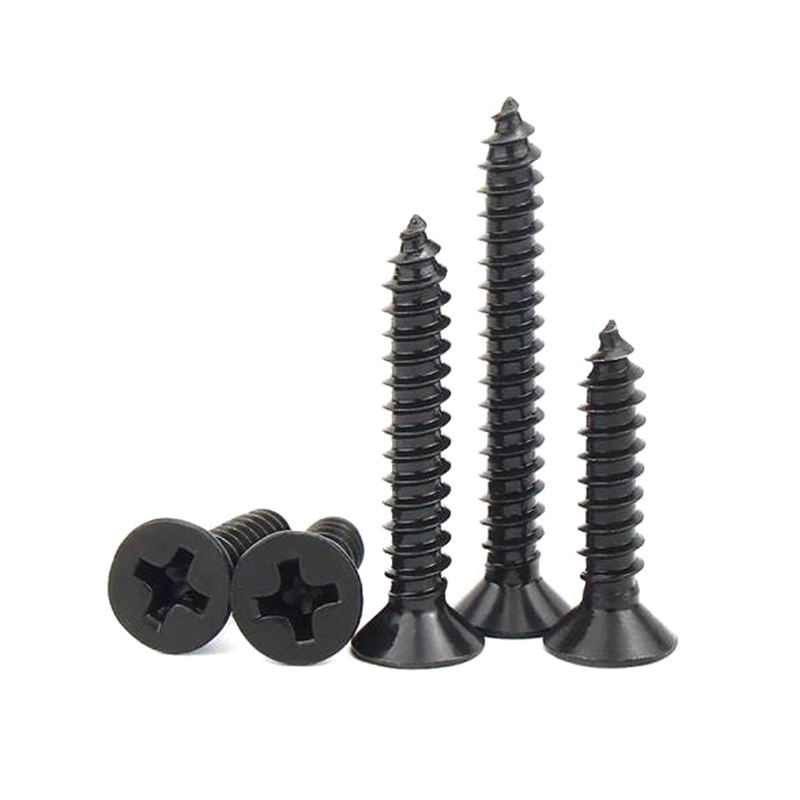 ST3,5*6,5 DIN7981 rozsdamentes acél 304 sima önmetsző csavarok
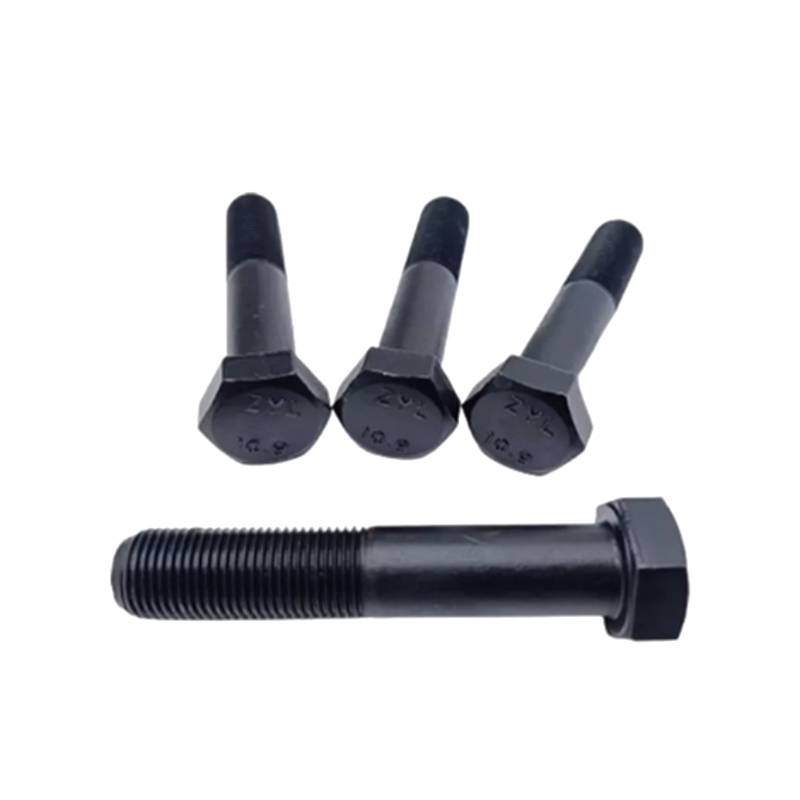 8.8 osztályú M8*100 ötvözött acél tűzihorganyzott külső hatlapfejű csavarok
 Elérhetőségi adatok
 Cím