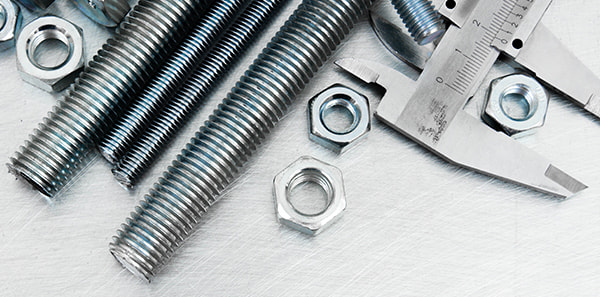

Két csap ugyanabban a ládában érkezik, és egyforma megjelenésű: ugyanaz a szál, ugyanaz a fekete oxid bevonat, a végén azonos minőségű bélyegző. Az egyik ASTM A193 Grade B7, a másik Grade B16. A köztük lévő különbség egyetlen ötvözőelemben és a hőkezelt kemencében egy plusz lépésben rejlik, és ez a különbség dönti el, hogy a forró karima nyolc év üzemidő után is megtartja-e csavarterhelését.
A rövid válasz
Az egyik következmény azonnal következik: a B7 és a B16 nem cserélhető fel a vásárlási pultnál. Ha egy rajz az A193 B7-et írja elő, és egy szállító a B16-ot kínálja frissítésként, az mérnöki változtatás, nem pedig helyettesítés. A papírmunkának, a jelölésnek és a közös számításnak meg kell egyeznie, mielőtt a csap a karimába kerül.
A B7 fokozat lényegében AISI 4140/4142 acél: 0,38-0,48% szén, 0,80-1,10% króm, 0,15-0,25% molibdén, nincs szándékos vanádium hozzáadása. A B16 fokozat megtartja a krómszintet, de nagyjából megháromszorozza a molibdént 0,50-0,65%-ra, és 0,25-0,35% vanádiumot ad hozzá.
Ez a vanádium az egész történet. Finom, stabil karbidokat képez, amelyek ellenállnak a durvulásnak, miközben az acél évekig áll a hőmérsékleten. Mivel ezek a karbidok a helyükön maradnak, a B16 keményebben és melegebben temperálható, mint a B7, és továbbra is ugyanazt a 125 ksi szakítószilárdságot teljesíti. A B7 legalább 593 °C-on temperálva van; A B16 temperálása észrevehetően magasabb, általában 1150-1250°F (620-675°C) tartományban.
A melegebb indulat általában meglágyítja az acélt, tehát hogyan tartja meg a B16 erejét? A kémia úgy lett kialakítva, hogy ezt lehetővé tegye. Két olyan csap, amelyek átmennek a szobahőmérsékleten végzett szakítószilárdságon, nagyon eltérően viselkedhetnek öt év után 900 °F-on, és ez az a rés, amelyet a specifikáció be kíván zárni.
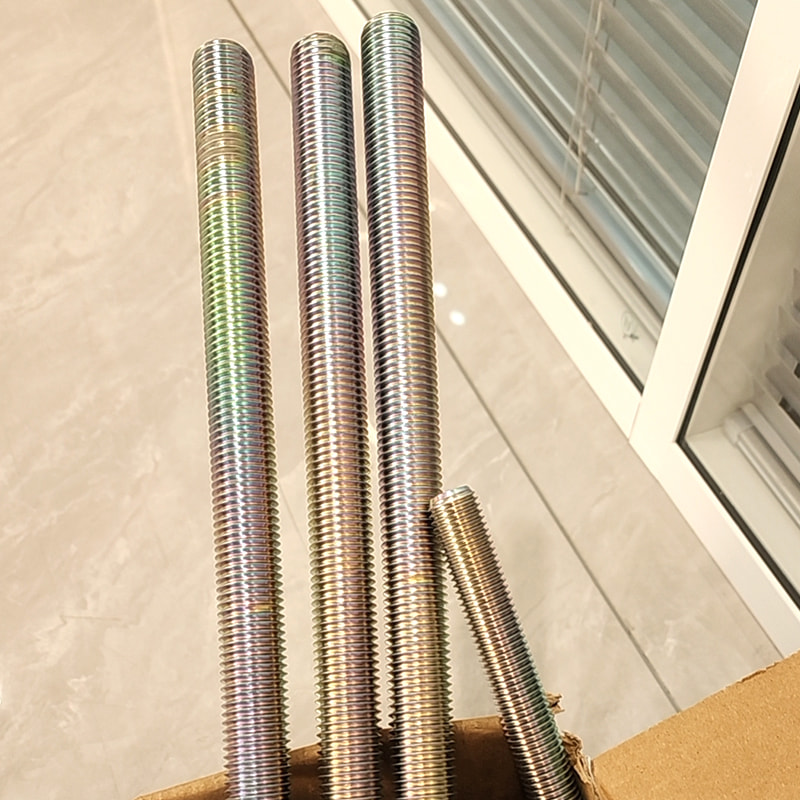 A 3/4"×10" B7 ötvözött acél menetes rudak kivételes szilárdságot, hőállóságot és korrózióvédelmet biztosítanak egyetlen megbízható rögzítőelemben. Akár biztosítod... Termék megtekintése →
A B7 továbbra is a mennyiségi osztály marad, és a körülötte lévő beszerzési szabályokat, beleértve az olaj- és gázvezetéki munkákra vonatkozó dokumentációs elvárásokat is, ez tartalmazza. B7 menetes rúd minősége és kiválasztási útmutató .
Mindkét fokozatnak el kell érnie a 125 ksi szakítószilárdságot és a 105 ksi hozamot 2-1/2 hüvelykig, a keménységhatár 321 HBW (35 HRC). A két fokozat nyomatéktáblázata ezért közel azonos.
A vanádium plusz a magasabb temperálási hőmérséklet lassítja a csavar előfeszítésének elvesztését. Ez egy kúszó- és relaxációs ingatlan, és soha nem jelenik meg a szobahőmérséklet-tanúsítványon.
A B16 jellemzően 15-35%-os árprémiummal jár, és gyakran hőmennyiségenként állítják elő, míg a B7-et UNC és metrikus átmérőkben tárolják.
Az értékek tükrözik az ASTM A193 minimális követelményeit és a széles körben elfogadott iparági gyakorlatot; a meleg-szolgáltatási mennyezetek inkább mérnöki iránymutatást jelentenek, mintsem a kód által előírt határértékeket.
A forró karima ritkán hibásodik meg, mert a csap eltört. Sikertelen, mert a csap lassan megnyúlt, a tömítés elvesztette a nyomását, és az ízület sírni kezdett. Mindkét fokozat ugyanazzal az előterheléssel indul, tehát a kérdés az, hogy ebből az előterhelésből mennyi marad fenn. A B7 és a B16 szorosan követi egymást körülbelül 700°F-on keresztül, majd gyorsan eltérnek egymástól.
700°F
800°F
900°F
1000°F
B7 B16
Az oszlopok egy szemléltető megtartott előterhelési indexet mutatnak (100 = teljes kezdeti előterhelés), hogy a trend látható legyen. A kötések valódi viselkedése a tömítés típusától, a kötés merevségétől, a csavar kezdeti feszültségétől és a karima elfordulásától is függ.
Ebből két gyakorlati olvasmány adódik. Először is, a keresztváltó 800 °F és 900 °F között helyezkedik el, ami megfelel annak a gyakorlati szokásnak, hogy B16-ot adnak a forró újramelegítő gőzhöz, a hidrofeldolgozó reaktorokhoz és a hidrogénszolgáltatáshoz. Másodszor, ha egy 850°F-on lévő csukló már szivárog, és minden leállításnál újra meghúz, a tőcsavar minőségének megváltoztatása többet jelent, mint a nyomatékérték meghúzása. Érdemes még megjegyezni: a temperálási hőmérséklete felett kitett B7 tartósan megpuhul, és nem szabad újra felhasználni, bármennyire is jól néz ki tisztítás után.
Ez a két minőség nem osztja fel egyenletesen a piacot. Az alábbi szemléltető eloszlás megmutatja, hogy hol koncentrálódik a magas hőmérsékletű A193 csavarozási igény, és miért különböznek annyira a minőségválasztási kérések projektenként.
A szegmensek hozzávetőleges iparági becslések illusztrációként, nem pedig mért piaci tanulmány.
A B7 uralja ezen szegmensek mindegyikének hűtővégét: közművezetékek, 150-600 osztályú karimák, szelepháztetők és általános üzemi karbantartás. A B16 ott koncentrálódik, ahol a tervezők a 20 éves élettartam alatti pihenés miatt aggódnak, ezért aránytalanul jelenik meg a hidrofeldolgozásban, a forró gőzben és a nagynyomású hidrogén körökben, bár a teljes űrtartalom kis részét teszi ki.
Körülbelül 800°F alatt normál tömítéssel általában elegendő a B7. 800°F felett, vagy ahol a szivárgásmentességnek túl kell élnie az ismételt hőciklusokat, a B16 a biztonságosabb mérnöki választás.
Ha a vonallista vagy rajz A193 B7-et hív, a B16 szállításához írásos mérnöki jóváhagyás szükséges. A ménesen lévő minősítési bélyegzőnek meg kell egyeznie a bizonyítvánnyal és a rajzzal.
A savanyú kiszolgáláshoz a B7M 235 HBW maximális és 100%-os keménységi vizsgálattal, vagy egy ausztenites minőség, például a B8M választható. Nulla alatti szolgáltatás esetén a válasz A320 L7 vagy L7M. A B16 egyik problémát sem oldja meg.
Az A194 Grade 2H a szokásos párosítás a B7-tel; 800-850°F felett az A194 7. osztályú anyákat általában B16 csapokkal írják elő. A bevonat kiválasztása az alábbiakban tárgyalt, különálló hőmérsékleti döntés.
A B16 15-35%-os felárat ad, és gyakran egy dedikált hőmennyiségből szállítják, így az ütemezési kockázat valós. Nem szabványos hosszúságok, speciális fejgeometria vagy szabadalmaztatott csapminta esetén az egyedi gyártási útvonal általában gyorsabb, mint egy katalóguscikk keresése. OEM és ODM kötőelem szolgáltatás rajz alapú gyártást takar.
Az osztályzat kiválasztása csak a vásárlás fele. Az anyának keményebbnek kell lennie, mint a csap, hogy a menetcsupaszítás ne váljon meghibásodási módtá, és a bevonatnak ugyanazt a hőmérsékletet kell túlélnie, mint a csap. Itt még mindig meghibásodhat a műszakilag megfelelő B16-os csap.
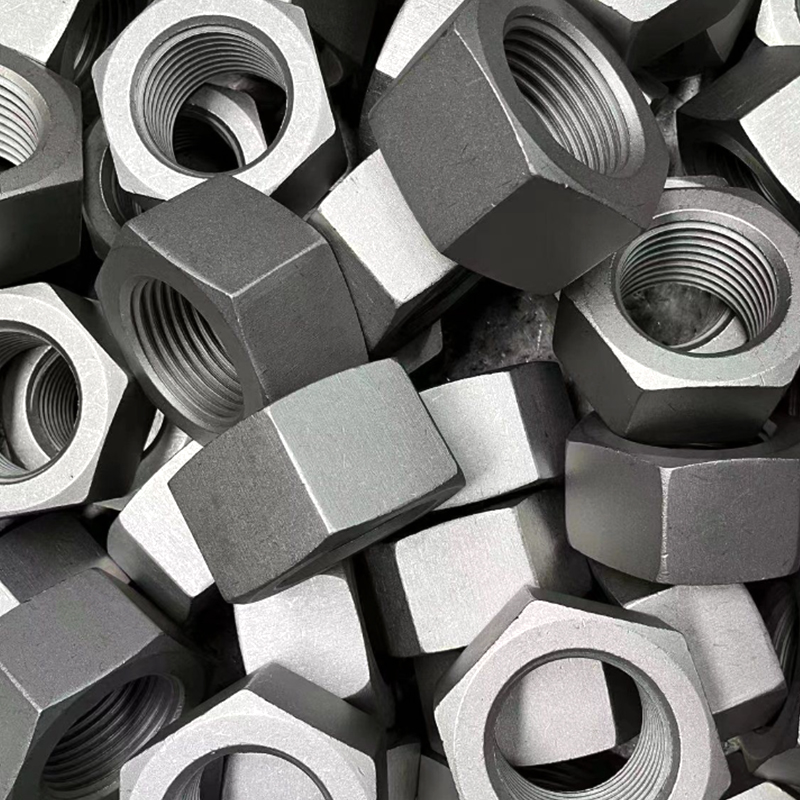 ASTM A194 B7 fekete nehéz hatlapfejű anyák ASTM A194 B7 fekete nehéz hatlapfejű anyák are high-strength, heavy-duty hex nuts specifically engineered to pair with ASTM A193 B7 alloy steel bolts in high-temperature and hi... Termék megtekintése →
Az A194 Grade 2H anyák keményebbre vannak edzve, mint az általuk szállított csapok, ezért olyan gyakori a B7 tőcsavar 2H anyával. Körülbelül 800-850 °F felett általában 7-es fokozatú anyákat használnak, hogy az anya ne legyen a gyenge láncszem. A bevonat határértékei ugyanolyan konkrétak: a PTFE-alapú bevonatokat általában körülbelül 500 °F-ig használják, és a tűzihorganyzás kerülendő folyamatos üzemelés közben, nagyjából 400 °F felett, mivel a cink és a vas egymásba diffundál, és a bevonat lebomlik. Ezen hőmérséklet felett a fekete oxid vagy a csupasz ötvözet felület megfelelő kenőanyaggal a reális lehetőség.
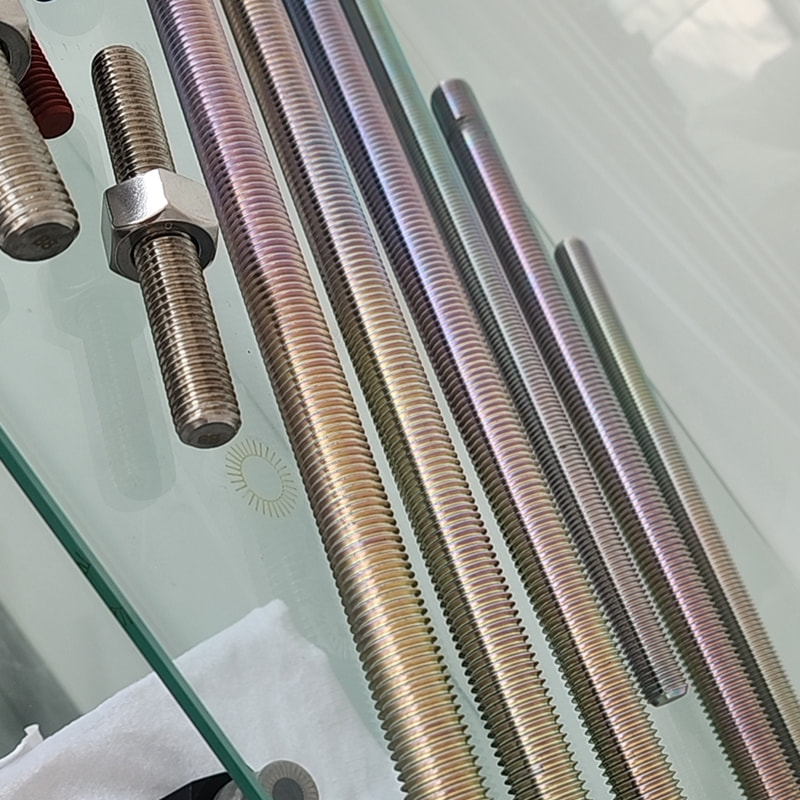 Ötvözött acél M27*300 PTFE / Dacromet bevonat B7 menetes rudak csapok Ötvözött acél M27×300 PTFE/Dacromet bevonatú B7 menetes rudak ötvözik a magas hőmérsékleti szilárdságot a fejlett korrózióvédelemmel. Akár a kritikus karimákat rögzíti... Termék megtekintése →
A bevonat és a kenőanyag szintén megváltoztatja a nyomaték-előfeszítés viszonyát. A Dacromet vagy PTFE bevonatú csapok sokkal kisebb csavarkulcs-nyomatékkal érnek el egy adott előfeszítést, mint egy száraz, fekete-oxid csap. Amikor megváltoztatja a felületet, ellenőrizze újra a nyomaték értékét az ASME PCC-1-hez képest, ahelyett, hogy újra felhasználná az előző projektben szereplő számot.
Ha a csatlakozás körülbelül 800 °F alatt van, és a specifikáció B7-et ír elő, vásároljon B7-et, és költse el a különbséget a megfelelő csavarozási eljárásra. Ha a kötés melegebb, termikusan forog, vagy szivárog a fordulatok között, akkor a vanádium és a magasabb temperálási hőmérséklet a B16-ban mérhetőt vásárol: a csavarterhelést, amely még a 10. évben is fennáll. A két fokozatnak van egy szilárdsági osztálya és egy nyomatéktáblázata, de hőmérsékleten nem osztozik az élettartamuk, és ez a különbség, ami számít.
 ST5*25 SS316 hatlapfejű facsavarok famegmunkáláshoz
 Acélszerkezet M20*120 horganyzott, nagy szilárdságú csavarok
 M8 × 100 ötvözött acél, 8.8 minőségű foszfát bevonatú hengeres hatlapfejű karimacsavarok
 M8×60 ötvözött acél, 8.8-as osztályú horganyzott hatlapfejű karimacsavar hengercsavarok
 M16-1.5 horganyzott hatlapú karimás anya csúszásgátló anyák
 8.8 osztályú M8*100 ötvözött acél tűzihorganyzott külső hatlapfejű csavarok
 Elérhetőségi adatok
 Cím