
Kérjen három rögzítőelem beszállítót az "A307 C fokozatú horgonycsavarokra", és általában három különböző választ fog kapni. Az egyik a hajlított rudakat A36-os tanúsítvánnyal, a másik az ASTM F1554 36-os fokozatát idézi, a másik pedig azt, hogy a C fokozat két évtizede nem létezik. Részben mindhármuknak igaza van, és a köztük lévő szakadék az, ahol az elutasított szállítmányok születnek.
A rövid változat: Az ASTM A307 még mindig lefedi az alacsony szén-dioxid-kibocsátású acélcsavarokat és csapokat 60 ksi-es minimális szakítószilárdság mellett, de a C fokozatot, a fej nélküli hajlított vagy egyenes horgonycsavart eltávolították a 2002-es felülvizsgálat során, és követelményei átkerültek az ASTM F1554 36. évfolyam-ba. Ha a rajzon még mindig az szerepel, hogy "A307 F4-es fokozat" a válasz, akkor ma a C1 anchliant csavarok felelnek meg. 36. évfolyam, és a rajzot ki kell javítani a megrendelés feladása előtt.
Az alábbiakban bemutatjuk, hogy az A307 valójában mit vezérel, hol ér véget, és hol kezdődnek a magasabb fokozatok, valamint a rendelési, ellenőrzési és telepítési részletek, amelyek az alacsony szén-dioxid-kibocsátású horgonycsavarokat az alaplemezen tartják.
Az A307 mechanikai tulajdonság-specifikációként íródott, nem kémiai specifikációként. Ez az egyetlen döntés megmagyarázza költségelőnyét és korlátait is.
Nem annyira számít, hogy mi az A307. Nem helyettesíti az ASTM A193 B7 szabványt karimás és emelt hőmérsékletű kötéseknél, sem pedig az ASTM A320 L7-et alacsony hőmérsékleten, mindkettő edzett és edzett ötvözött acél, nagyjából 125 ksi minimális szakítószilárdsággal. Előfeszített vagy csúszáskritikus csatlakozásoknál sem megengedett, amelyekhez ASTM F3125 A325 vagy A490 csavarok dokumentált előfeszítés-szabályozással rendelkeznek.
A legtöbb alacsony szén-dioxid-kibocsátású hatlapfejű készletet inkább a geometria és a felület idézi, mint a minőség neve. A megfelelő méretű és menetes horganyzott szénacél hatlapfejű csavar ugyanabba a mechanikai családba tartozik, de a minőségi igényt a malomtanúsítvánnyal kell igazolni, nem a katalógusoldalon.
 M6×100 horganyzott szénacél hatlapfejű csavarok Metrikus hatlapfejű csavar horganyzott szénacélból, M6×100; hasznos ott, ahol a geometria és a felület meg van adva, a minőséget malombizonyítvány igazolja. Termék megtekintése →
Ez az utolsó pont valódi vásárlási hibákhoz vezet. Az A307 C fokozat rajzon olyan minőséget kérnek, amelyet a specifikáció már nem tartalmaz, és a beszállítók háromféleképpen kezelik: F1554 Grade 36-ot szállítanak és helyesen jelölik meg, A36-os rudat horgonycsavar tanúsítvány nélkül szállítanak, vagy bármilyen alacsony szén-dioxid-kibocsátású anyagot szállítanak a padlón. Csak az első védhető egy olyan projektben, amelyet ellenőrizni lehet.
Az F1554 azt is hozzáteszi, amivel az A307 soha nem rendelkezett: meghatározott 36 ksi minimális hozam, opcionális Grade 55 és Grade 105 a nagyobb terhelésekhez, a fejes és fej nélküli horgonycsavarok lefedettsége, valamint a jelölési szabályok, amelyek lehetővé teszik a csavar visszakövetését a minőségére a helyszínen. A tűzihorganyzott kivitelű hajlított horgonycsavaroknál ez a szabvány, amely megfelel a munkának.
 ASTM F1554 tűzihorganyzott horgonycsavarok Beágyazott horgonycsavarok szerkezeti elemek betonhoz rögzítéséhez, ahol az F1554-es jelölést és a tűzihorganyzott felületet a projekt követelményei szerint kell ellenőrizni. Termék megtekintése →
Az alábbi táblázat azokat a specifikációkat sorolja fel, amelyek általában ugyanabban a beszélgetésben jelennek meg. Az értékek tájékoztató jellegűek az általános átmérőkre, és az egyes szabványok aktuális kiadásához képest meg kell erősíteni.
A szakítószilárdsági tartományok az egyes fokozatok közös átmérőtartományára vonatkoznak; az ellenőrző értékeknek és az esetleges kiegészítő követelményeknek az aktuális specifikációs kiadásból kell származniuk.
A minőség és a kémia szinte soha nem okoz visszautasítást egy alacsony szén-dioxid-kibocsátású horgonycsavar esetében. A hibák egy maroknyi folyamatrészlet köré csoportosulnak, amelyeket a tanúsítvány önmagában nem fed fel.
Indikatív megoszlás az alacsony szén-dioxid-kibocsátású horgonycsavarok rutinszerű beérkező ellenőrzéséből; kezelje ellenőrző listaként, nem pedig iparági viszonyítási alapként.
A hajlítás utáni menetsérülés sorrendi probléma, nem anyagi probléma: a rúd menetvágás után hidegen meghajlik, sugármérő nélkül, és ahol a csatlakozásnak teljes menetkapcsolatra van szüksége, a gerinc ellaposodik. A bevonat hiánya általában azt jelenti, hogy a tűzihorganyzást a menetvágás után, újrafúrás nélkül alkalmazták, így az anya nem fog lefolyni. A tanúsítványhiányok a leginkább az A307-nél számítanak, mivel a szabvány nem követeli meg minden szállítmányon a hőtételes mechanikai vizsgálatot, így a malom tanúsítványa marad az egyetlen nyomon követhetőség.
A pólus- és jelalapok dominálnak, mivel az irányító terhelések szerények, és a korrózióállóság fontosabb, mint a szakítóképesség, így a horganyzás vezérli a döntést. Az oszlopalaplemezek az a szegmens, ahol a specifikációs hibák összpontosulnak: az A307 gyakran csak akkor fogadható el, ha a mérnök megerősítette, és sok konstrukció átkerül az F1554-re egyszerűen egy meghatározott folyáshatár elérése érdekében. Vegye figyelembe, hogy az A307 csavarok nem feszességet szabályozó csavarok, ezért a szabványos előfeszítési beszerelési gyakorlat nem vonatkozik rájuk.
Erősítse meg az irányadó terhelést és környezetet. Ha a 60 ksi szakítószilárdság meghatározott hozam nélkül elegendő, és a kötés nincs előfeszítve, az A307 jogos választás. Ha a rögzítést hozamra tervezték, lépjen az F1554-re.
Írásban válassza ki a specifikációs családot: A307 az általános alacsony szén-dioxid-kibocsátású csavarozáshoz, F1554 a horgonycsavarokhoz, A193 B7 vagy A320 L7 a nyomás- és hőmérsékletszolgáltatáshoz.
Rögzítse a felületet: sima, galvanizált horgany, ASTM F2329 szerint tűzihorganyzott, vagy mechanikus horgany nagy mennyiségekhez. A felületválasztás megváltoztatja a menet illeszkedését, mivel a horganyzott anyákat túlméretezetten csavarják a bevonat vastagságának megfelelően.
Határozza meg a geometriát számokkal, ne melléknevekkel: egyenes vagy hajlított, hajlítási szög tűréssel, hajlítási sugár, menethossz, teljes hossz, menetosztály és pontstílus. Az egyenes horgonyrudakat gyakran vágják le minden menetes rúdból, és a rúd minősége, nem a vágási művelet határozza meg a kapacitást.
 M10×300 Grade 8.8 horganyzott teljesen menetes rudak Egy metrikus teljesen menetes horganyzott szénacél rúd, amely akkor releváns, ha a hossz és a menet geometriája van meghatározva, és a minőséget a malom tanúsításából kell kiállítani. Termék megtekintése →
Előzetes dokumentáció szükséges: malom tanúsítvány hőszámmal, kémiai elemzéssel, szakítószilárdság-eredményekkel és bevonatvastagság-leolvasásokkal. Az A307-en ez az egyetlen besorolási bizonyíték, amit kapsz.
Vizsgálja meg érkezéskor: minta hajlítási teszt, gyűrűmérő ellenőrzés a 2A osztályú illeszkedés szempontjából, bevonat vastagságának mérése, valamint hossz és egyenesség ellenőrzése. A mintát a raklap közepéről húzza, ne a felső rétegből.
Szerelje be a terv szerint: sablonozza meg a csavarcsoportot, tartsa meg a megadott beágyazást, és igazítsa a csavarkulcsot az alacsony szén-dioxid-kibocsátású anyaghoz, nem pedig a nagy szilárdságú nyomatéktáblázathoz.
A Shanghai Soverchannel Industrial (fasteners-factory.com) szabványos és nem szabványos csavarokat gyárt az ASTM, DIN, ASME és ISO szabványoknak megfelelően szénacélból, ötvözött acélból és 304 vagy 316 rozsdamentes acélból, éves kibocsátása körülbelül 10 000 tonna. Az üzletben hideg fejezést alkalmaznak a hosszú csavarok és egylépéses hideg extrudálást a nem szabványos geometriákhoz, ami a hajlított horgonycsavarok és a hosszú menetes rudak esetében számít, ahol az alakítás utáni menetminőség a szokásos meghibásodási pont. Az elérhető felületek közé tartozik a sima, horganyzás, tűzihorganyzás, fekete-oxid, foszfát, PTFE és Dacromet.
Ha a terv olyan osztályzatot igényel, amelyet a katalógus nem sorol fel, akkor a gyakorlati út az OEM/ODM egyedi rögzítőelemek fejlesztése , ahol a szerszámozás megkezdése előtt egyeztetik a rajzot, a minőséget, a befejezést és az ellenőrzési tervet. Árajánlatért F1554 Grade 36 hajlított horgonycsavarokra, A307 Grade A hatlapfejű csavarokra vagy teljes menetes rúdra, küldje el csapatunknak a rajzot és a mennyiséget és ugyanabban az üzenetben erősítse meg az osztályzatjelölést és a bizonyítvány formátumát.
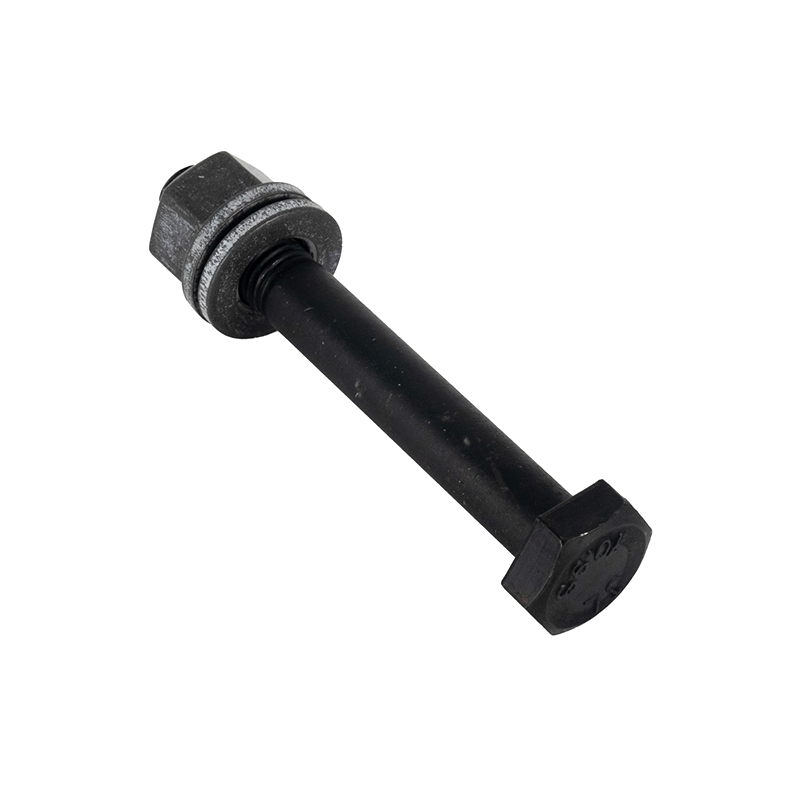 Acélszerkezet M20*120 horganyzott, nagy szilárdságú csavarok
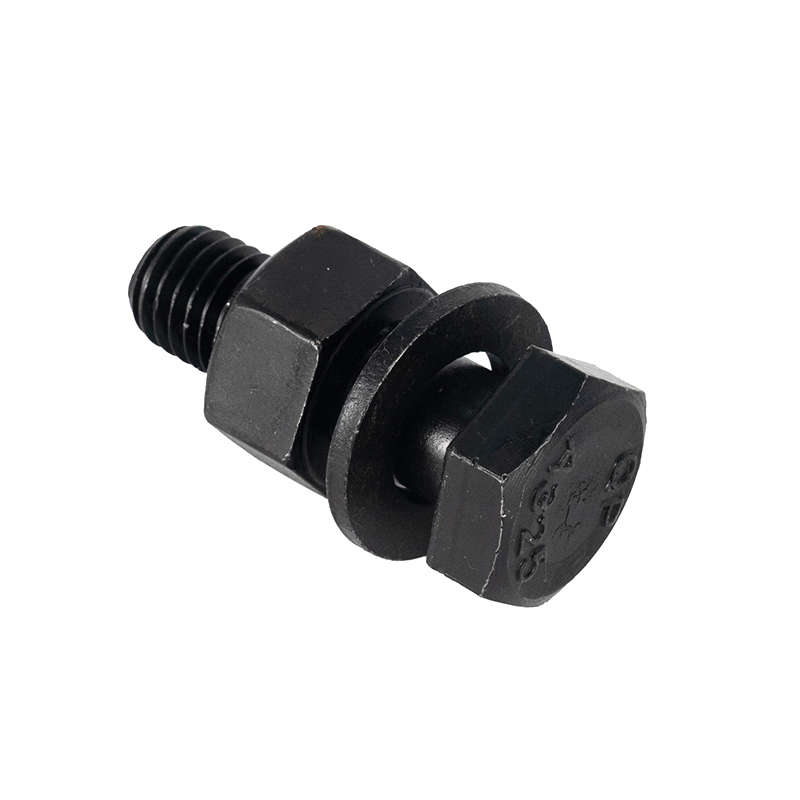 M12*40 szénacél fekete nagy szilárdságú csavarok
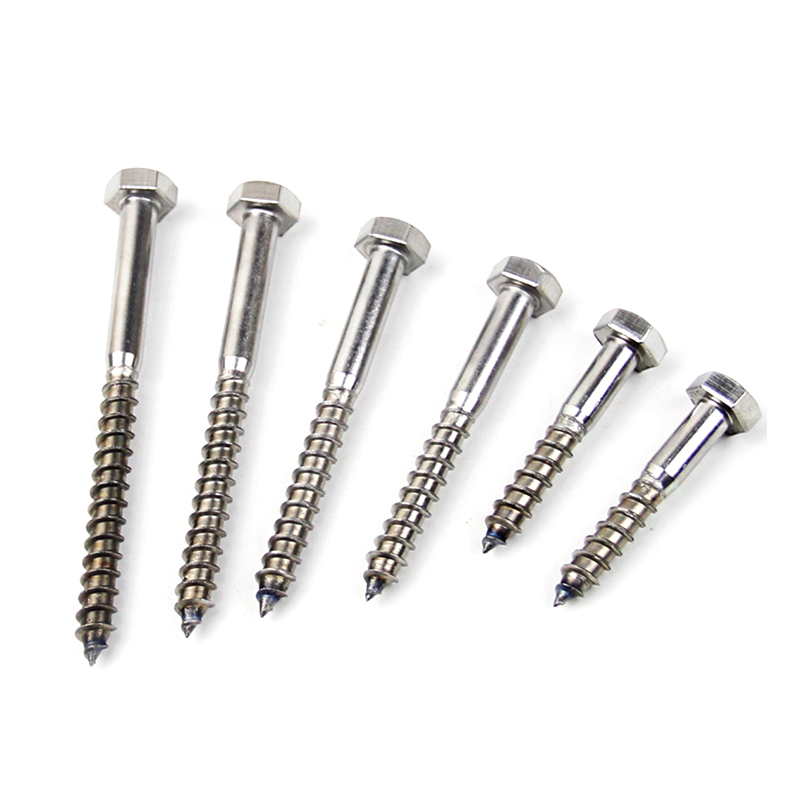 DIN 571 sima hatlapfejű facsavarok
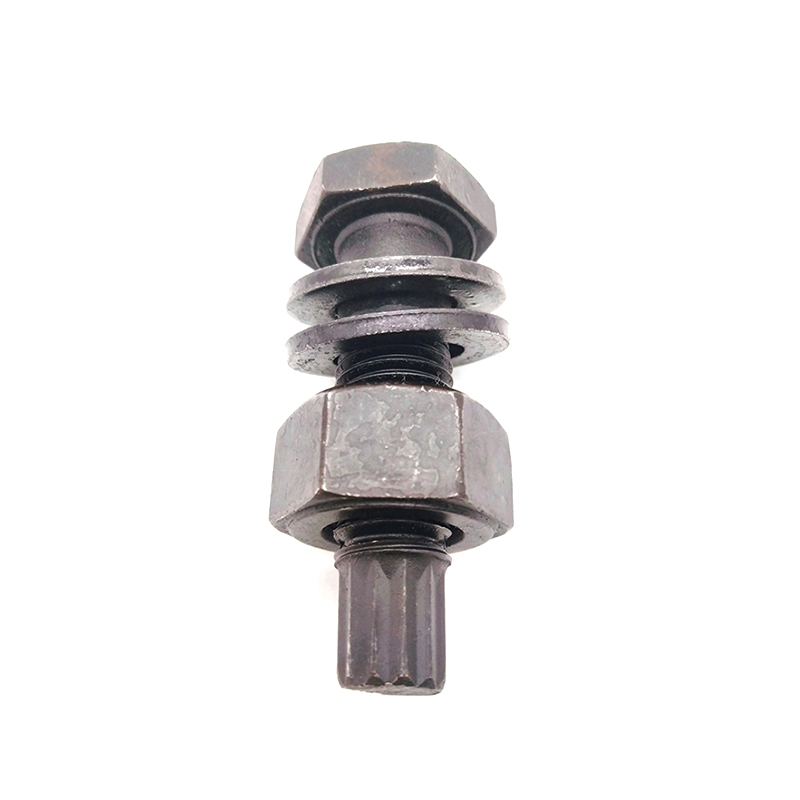 M24*200 ötvözött acél nagy szilárdságú csavarok acélszerkezetekhez
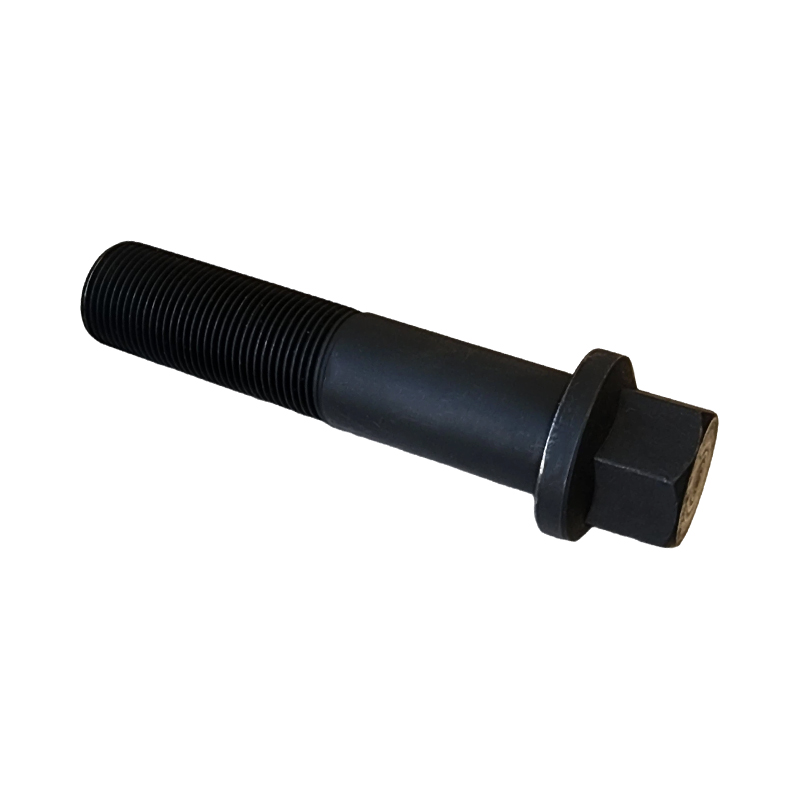 M8 × 100 ötvözött acél, 8.8 minőségű foszfát bevonatú hengeres hatlapfejű karimacsavarok
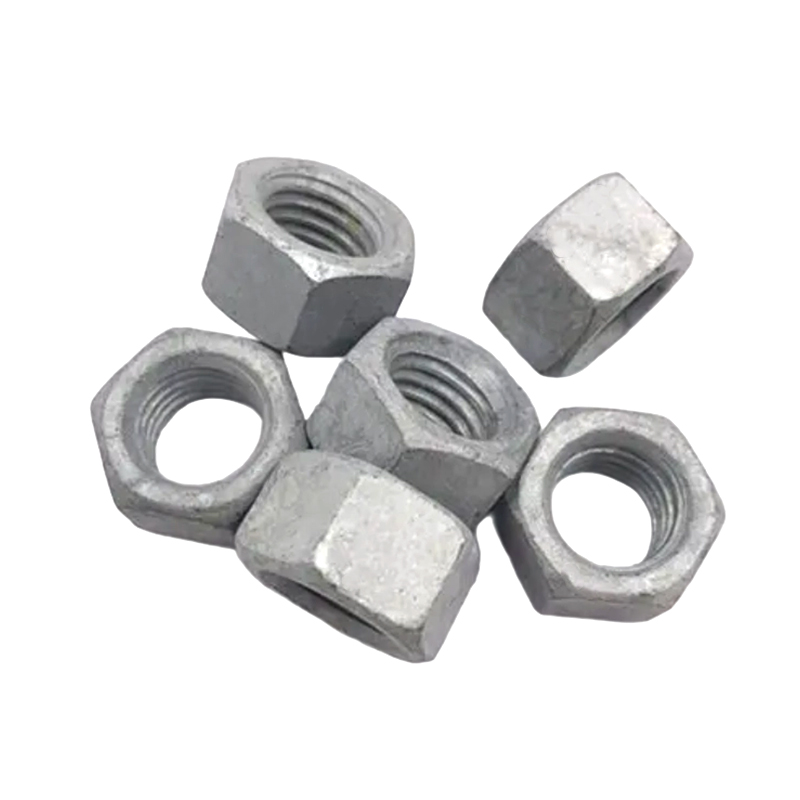 Rozsdamentes acél 304 sima nehéz hatlapú lekvár anyák
 Elérhetőségi adatok
 Cím