
Az erőátviteli torony alapozásának anyagfelvételi szakaszában a horgonycsavar átmérőjét általában az alaplemez geometriája rögzíti, nem a terhelés. Ha egy 1 hüvelykes, 36-os fokozatú rúd a tervezett emeléshez szükséges hozamkapacitásnak csak körülbelül egyharmadát képes biztosítani, a praktikus megoldás ritkán a lemez újrafúrása; arra kell költözni ASTM F1554 105. évfolyam azonos átmérőben. Ez a minőség egy edzett és edzett ötvözött acél horgonycsavar, amelynek minimális folyáshatára 105 ksi, ami közel kétszerese az 55-ös fokozat folyáshatárának és majdnem háromszorosa a 36-os folyáshatárnak.
Legfontosabb következtetés: Ha a tervezéshez nagy szilárdságra, kiszámítható hajlékonyságra és elismert szerkezeti horgonyspecifikációra van szüksége, az ASTM F1554 105. évfolyam a megfelelő alapértelmezett a nehéz horgonyokhoz. Három részlet dönti el, hogy rendeltetésszerűen működik-e: a mechanikai értékek 2-1/2 hüvelykes átmérő fölé esnek, a rudat nem szabad hegeszteni, és az anya-alátét kombinációt a 125 ksi szakítószilárdsághoz kell igazítani.
Az F1554 specifikáció fejes horgonycsavarokra, egyenes horgonyrudakra és hajlított horgonycsavarokra vonatkozik. A minőségnévben szereplő szám a garantált minimális folyáshatár ksi-ben. A 36-os osztály szénacélt használ, az 55-ös fokozat nagyobb szilárdságú szénacélt, a 105-ös fokozat pedig közepes széntartalmú ötvözött acélt igényel, amelyet edzett és megeresztett. A különbség kohászati, nem kozmetikai jellegű, és ez minden vizsgálati jelentésben megjelenik.
Az ASTM F1554 Grade 105 1/2 hüvelyktől a szabvány mechanikus asztalai által lefedett maximális átmérőig elérhető. Az alábbi táblázat felsorolja azokat az értékeket, amelyeknek a tanúsított vizsgálati jelentésnek meg kell felelnie, mielőtt az anyag elhagyja a malmot.
105 ksi minimális hozam
Garantáltan az 1/2-2-1/2 hüvelykes tartományban; a „105” az évfolyam nevében ígéret, nem cél.
15% minimális nyúlás
Elegendő rugalmasság a hajlításhoz, igazításhoz és feszítéshez rideg törés nélkül normál terepi körülmények között.
Edzett és edzett ötvözött acél
A hőkezelés konzisztens temperált martenzit szerkezetet hoz létre a rúdszakaszon keresztül.
| Tulajdonság | Átmérő 1/2 - 2-1/2 hüvelyk. | 2-1/2 hüvelyk feletti átmérő. |
|---|---|---|
| Szakítószilárdság, min (ksi) | 125 | 115 |
| Folyóerő, min (ksi) | 105 | 95 |
| Megnyúlás 2 hüvelykben, min (%) | 15 | 15 |
| Területcsökkentés, min (%) | 45 | 45 |
| Anyag- és hőkezelés | Közepes széntartalmú ötvözött acél, edzett és edzett | |
A túlméretes átmérőjű sor az a hely, ahol a specifikációs hibák előfordulnak. Számos szerkezeti részlet 105 ksi hozamot feltételez az átmérőtől függetlenül, de maga a szabvány is alacsonyabb értékeket ír elő a nagy átmérőjű rudaknál. Mindig ellenőrizze a tényleges átmérőt a gyártóval, mielőtt elfogadná a malom tanúsítványát.
Az osztályzat kiválasztása a költség és az erő közötti gyakorlat. Az alábbi összehasonlítás a három F1554 fokozatot pozícionálja, így látható a köztük lévő valós távolság.
| Tulajdonság | 36. évfolyam | 55. évfolyam | Grade 105 |
|---|---|---|---|
| Minimális folyáshatár (ksi) | 36 | 55 | 105 |
| Minimális szakítószilárdság (ksi) | 58 | 75 | 125 |
| Tipikus anyag | Szénacél | Szénacél, normalized for large sizes | Ötvözött acél, edzett és edzett |
| Hegesztési viselkedés | Normál óvintézkedésekkel hegeszthető | A szabvány határain belül hegeszthető | Nem hegesztésre szolgál |
| Relatív anyagköltség | Legalacsonyabb | Mérsékelt | Legmagasabb |
A 36. évfolyam könnyű alapozást és ideiglenes munkákat foglal magában. Az 55-ös fokozat kezeli a legtöbb szokásos oszlop-alaplemez horgonyokat. A 105-ös fokozat akkor éri el a prémiumot, ha a borulási nyomatékok, a berendezés dinamikus terhelése vagy az alaplemez korlátozott méretei nem hagynak helyet nagyobb csavarok számára. Mivel a szakítóképesség az átmérő négyzetével skálázódik, az 55-ös fokozatról a 105-ös fokozatra való áttérés ugyanazon munkaterhelés mellett nagyjából 1-3/4 hüvelykre csökkentheti a 2-1/4 hüvelykes rudat, így egy lépésben csökken az alaplemez, az éltávolságok és a beágyazási mélység.
A 105-ös fokozat nem egyszerűen általános értelemben erősebb. A kioltási és temperálási ciklus edzett martenzitet fejleszt, amely nagy folyáshatárt biztosít, miközben megőrzi a kellő rugalmasságot ahhoz, hogy repedés nélkül hajlítson. A 15%-os minimális nyúlás számít a terepen, mert az erektorok rutinszerűen visszarugdosják a helytelenül beállított horgonyrudakat, vagy meghajlítják a J-horgony felső lábát, hogy illeszkedjen a sablonhoz.
2-1/2 hüvelyk átmérő felett az ASTM F1554 Grade 105 95 ksi minimális hozamra és 115 ksi minimális szakítószilárdságra csökkenti. Ha egy kialakítás 3 hüvelykes rudat használ, és továbbra is 105 ksi hozamot feltételez, a csatlakozás körülbelül 10%-kal meghaladja a garantált kapacitást. Az alábbi oszlopdiagram mutatja a hozamértékeket a minőségi családon belül.
Minimális folyáshatár F1554 minőség szerint (ksi)
36
36. évfolyam
55
55. évfolyam
105
Grade 105
95*
Grade 105 >2-1/2 in.
A rúd magassága a ksi értékre van méretezve; *az érték 2-1/2 hüvelykes átmérő felett érvényes.
Az ASTM A123/A153 szerinti tűzihorganyzás a horgonycsavarok leggyakoribb korrózióvédelme, mivel a beágyazott acélnak hosszú élettartamra van szüksége. A 105-ös fokozat nagy szilárdságú ötvözött acél, és a horganyzás előtti savas tisztítási lépés hidrogént juttathat az acélba. Egy felelős gyártó ellenőrzi a pácolás idejét és a fürdő hőmérsékletét, és sok projektspecifikáció a horganyzás után hidrogén-ridegedés-ellenőrzést is tartalmaz. A felületkezelések és a folyamatokkal kapcsolatos kockázatok teljes áttekintéséért tekintse meg a mi oldalunkat csavar felületkezelési típusok teljes kiválasztási útmutató .
Az F1554 Grade 105-öt nehéz hatlapú anyákkal kell összeszerelni az ASTM A563 Grade DH vagy DH3 szerint (az ASTM A194 Grade 8 is elismert), és az ASTM F436 szerint edzett alátétekkel. A szabványos hatlapú anya nem elég erős egy 125 ksi csavarhoz, és az edzett alátét kihagyásával az anya puhább lemezacélba ágyazódik.
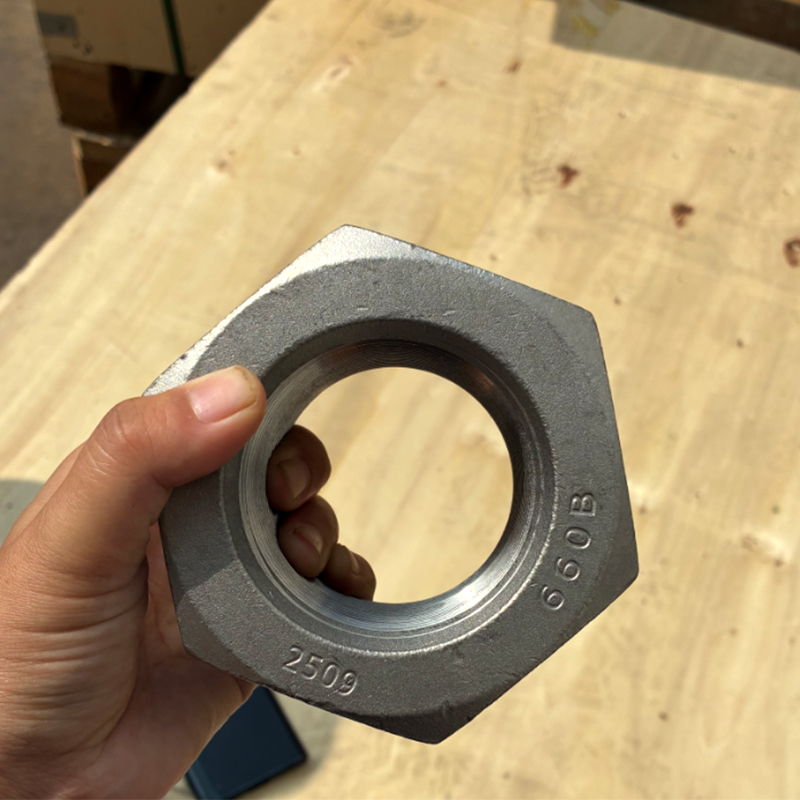 Tűzihorganyzott, nehéz hatlapú anya nagy szilárdságú horgonycsavarokhoz Ezt a tűzihorganyzott bevonatú nehéz hatlapú anyát F1554 Grade 105 horgonycsavarokhoz tervezték, amelyek megfelelnek a szükséges A563 DH vagy DH3 szilárdságnak, és megakadályozzák az anya beágyazódását, ha edzett alátétekkel párosítják. Termék megtekintése →
A hegesztés során az edzett-edzett rudat a temperálási hőmérséklete fölé hevítik, tönkreteszik a hőkezelt mikroszerkezetet, és puha, gyenge hőhatású zónát hagy maga után. Az F1554 rendszer ezért a Grade 105-öt csak mechanikus csatlakozásként kezeli. Ha a horgony elrendezése hegesztést igényel, tervezzen egy menetes csatlakozót, vagy lépjen le az 55-ös fokozatra, és kövesse a szabvány hegesztési előírásait.
A 105-ös fokozat iránti igény a magas, karcsú vagy erősen terhelt szerkezeteket követi. Az alábbi eloszlás egy tipikus projektportfóliót ábrázol; A tényleges keverékek régiónként változnak, de a minta egységes: pontosan azok az iparágak határozzák meg a legmagasabb minőséget, amelyek nem engedhetik meg maguknak a nagy horgonycsavart.
Az adótornyok, a magas árbocú világítás és az antennaszerkezetek a horgonycsavarokat a szélterhelés miatti állandó feszültségbe, a szeizmikus zónákban pedig ciklikus felborulásba helyezik. Az ipari üzemek Grade 105-öt használják, ahol a csúszótalpas kompresszorok, malmok és törőgépek ismételt terhelési ciklusokat hoznak létre az alapokon. A hidak és szállítószerkezetek táblatartó keretekhez, portálokhoz és könnyű szabványokhoz használják, ahol a horgonyszerelvény merevsége részt vesz a dinamikus elemzésben. A közös menet mindhárom esetben ugyanaz: a csavar átmérője korlátozott, így a fokozatnak el kell viselnie a terhelést.
A horgonycsavarok az építési ütemterv legolcsóbb elemei közé tartoznak, de a rossz minőség vagy a hiányzó vizsgálati jelentés leállíthatja a teljes szerelési folyamatot. Használja a következő lépéseket a vásárlási specifikáció gerinceként.
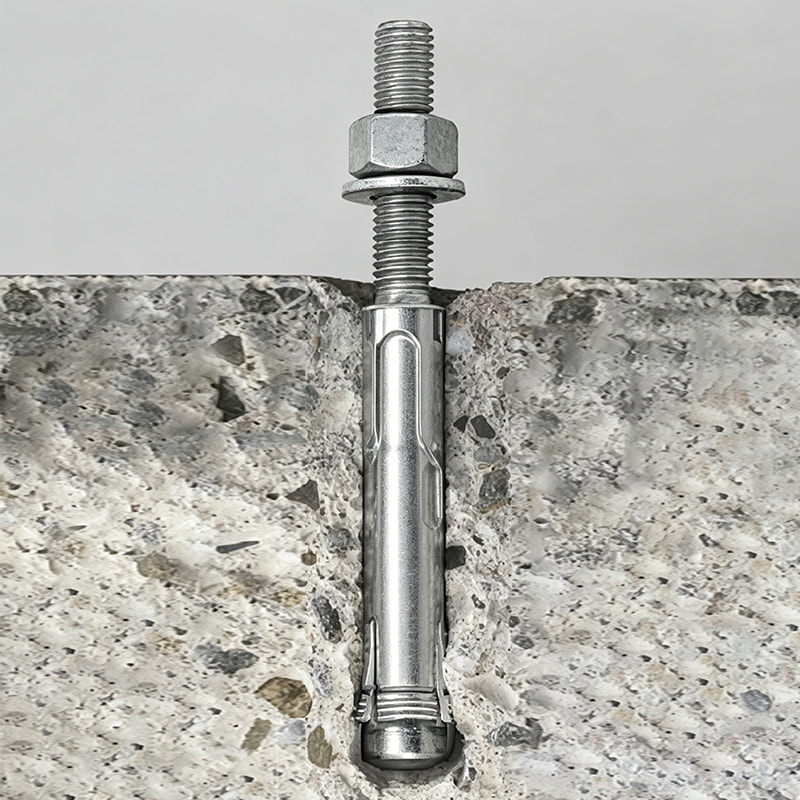 ASTM F1554 szénacél tűzihorganyzott horgonycsavar Testreszabható horgonycsavar F1554 36, 55 vagy 105 fokozatban, tűzihorganyzással a korrózióállóság érdekében. Ez központi szerepet játszik a vásárlási lépésekben, amelyek segítenek elkerülni a költséges szerelési késéseket a rossz minőség vagy a hiányzó vizsgálati jelentések miatt. Termék megtekintése →
Ha segítségre van szüksége egy specifikációnak a projektrajzhoz való viszonyításában, küldje el nekünk a rajzot a következőn keresztül kapcsolati oldal mielőtt elkötelezi magát egy szállító mellett. Rendszeresen támogatjuk a rögzítőelem-csomagokat acélszerkezetekhez, a szabványos tartományon kívüli méretek vagy egyedi formák esetében pedig közvetlenül megbeszélhetjük az OEM/ODM gyártást.
Az ellenőrzés átvétele az utolsó minőségi kapu, mielőtt egy horgonycsavar eltűnik a betonban. Egy rövid ellenőrzőlista tartja összhangban a szállított hardvert a tervezési szándékkal.
Ha egy projekt újbóli tesztelést igényel, a gyártóval együttműködve vegyen mintát az eredeti hőből, ahelyett, hogy szabadföldi helyettesítőket fogadna el. A beépítés utáni megfelelőség a tulajdonos nyilvántartásától függ, ezért a malom tanúsítványait a műhelyrajzokkal és a szerelési nyomaték nyilvántartásokkal együtt kell benyújtani. Ez a fájl egyben a megfelelőség leggyorsabb bizonyítéka egy audit során.
 M27*300 PTFE kék / Dacromet bevonatú ASTM A320 L7 teljesen menetes rudak
 M16*300 szénacél, 8.8 PTFE, kék bevonatú teljesen menetes csapok
 DIN934 M1 SS304 sima hatlapú anyák
 M10*160 Alloy Steel Phosphated Hex Flange Bolts
 M10×300 szénacél 8.8-as horganyzott, teljesen menetes rudak
 M12*100 fekete foszfátötvözet acél hatlapfejű csavar
 Elérhetőségi adatok
 Cím